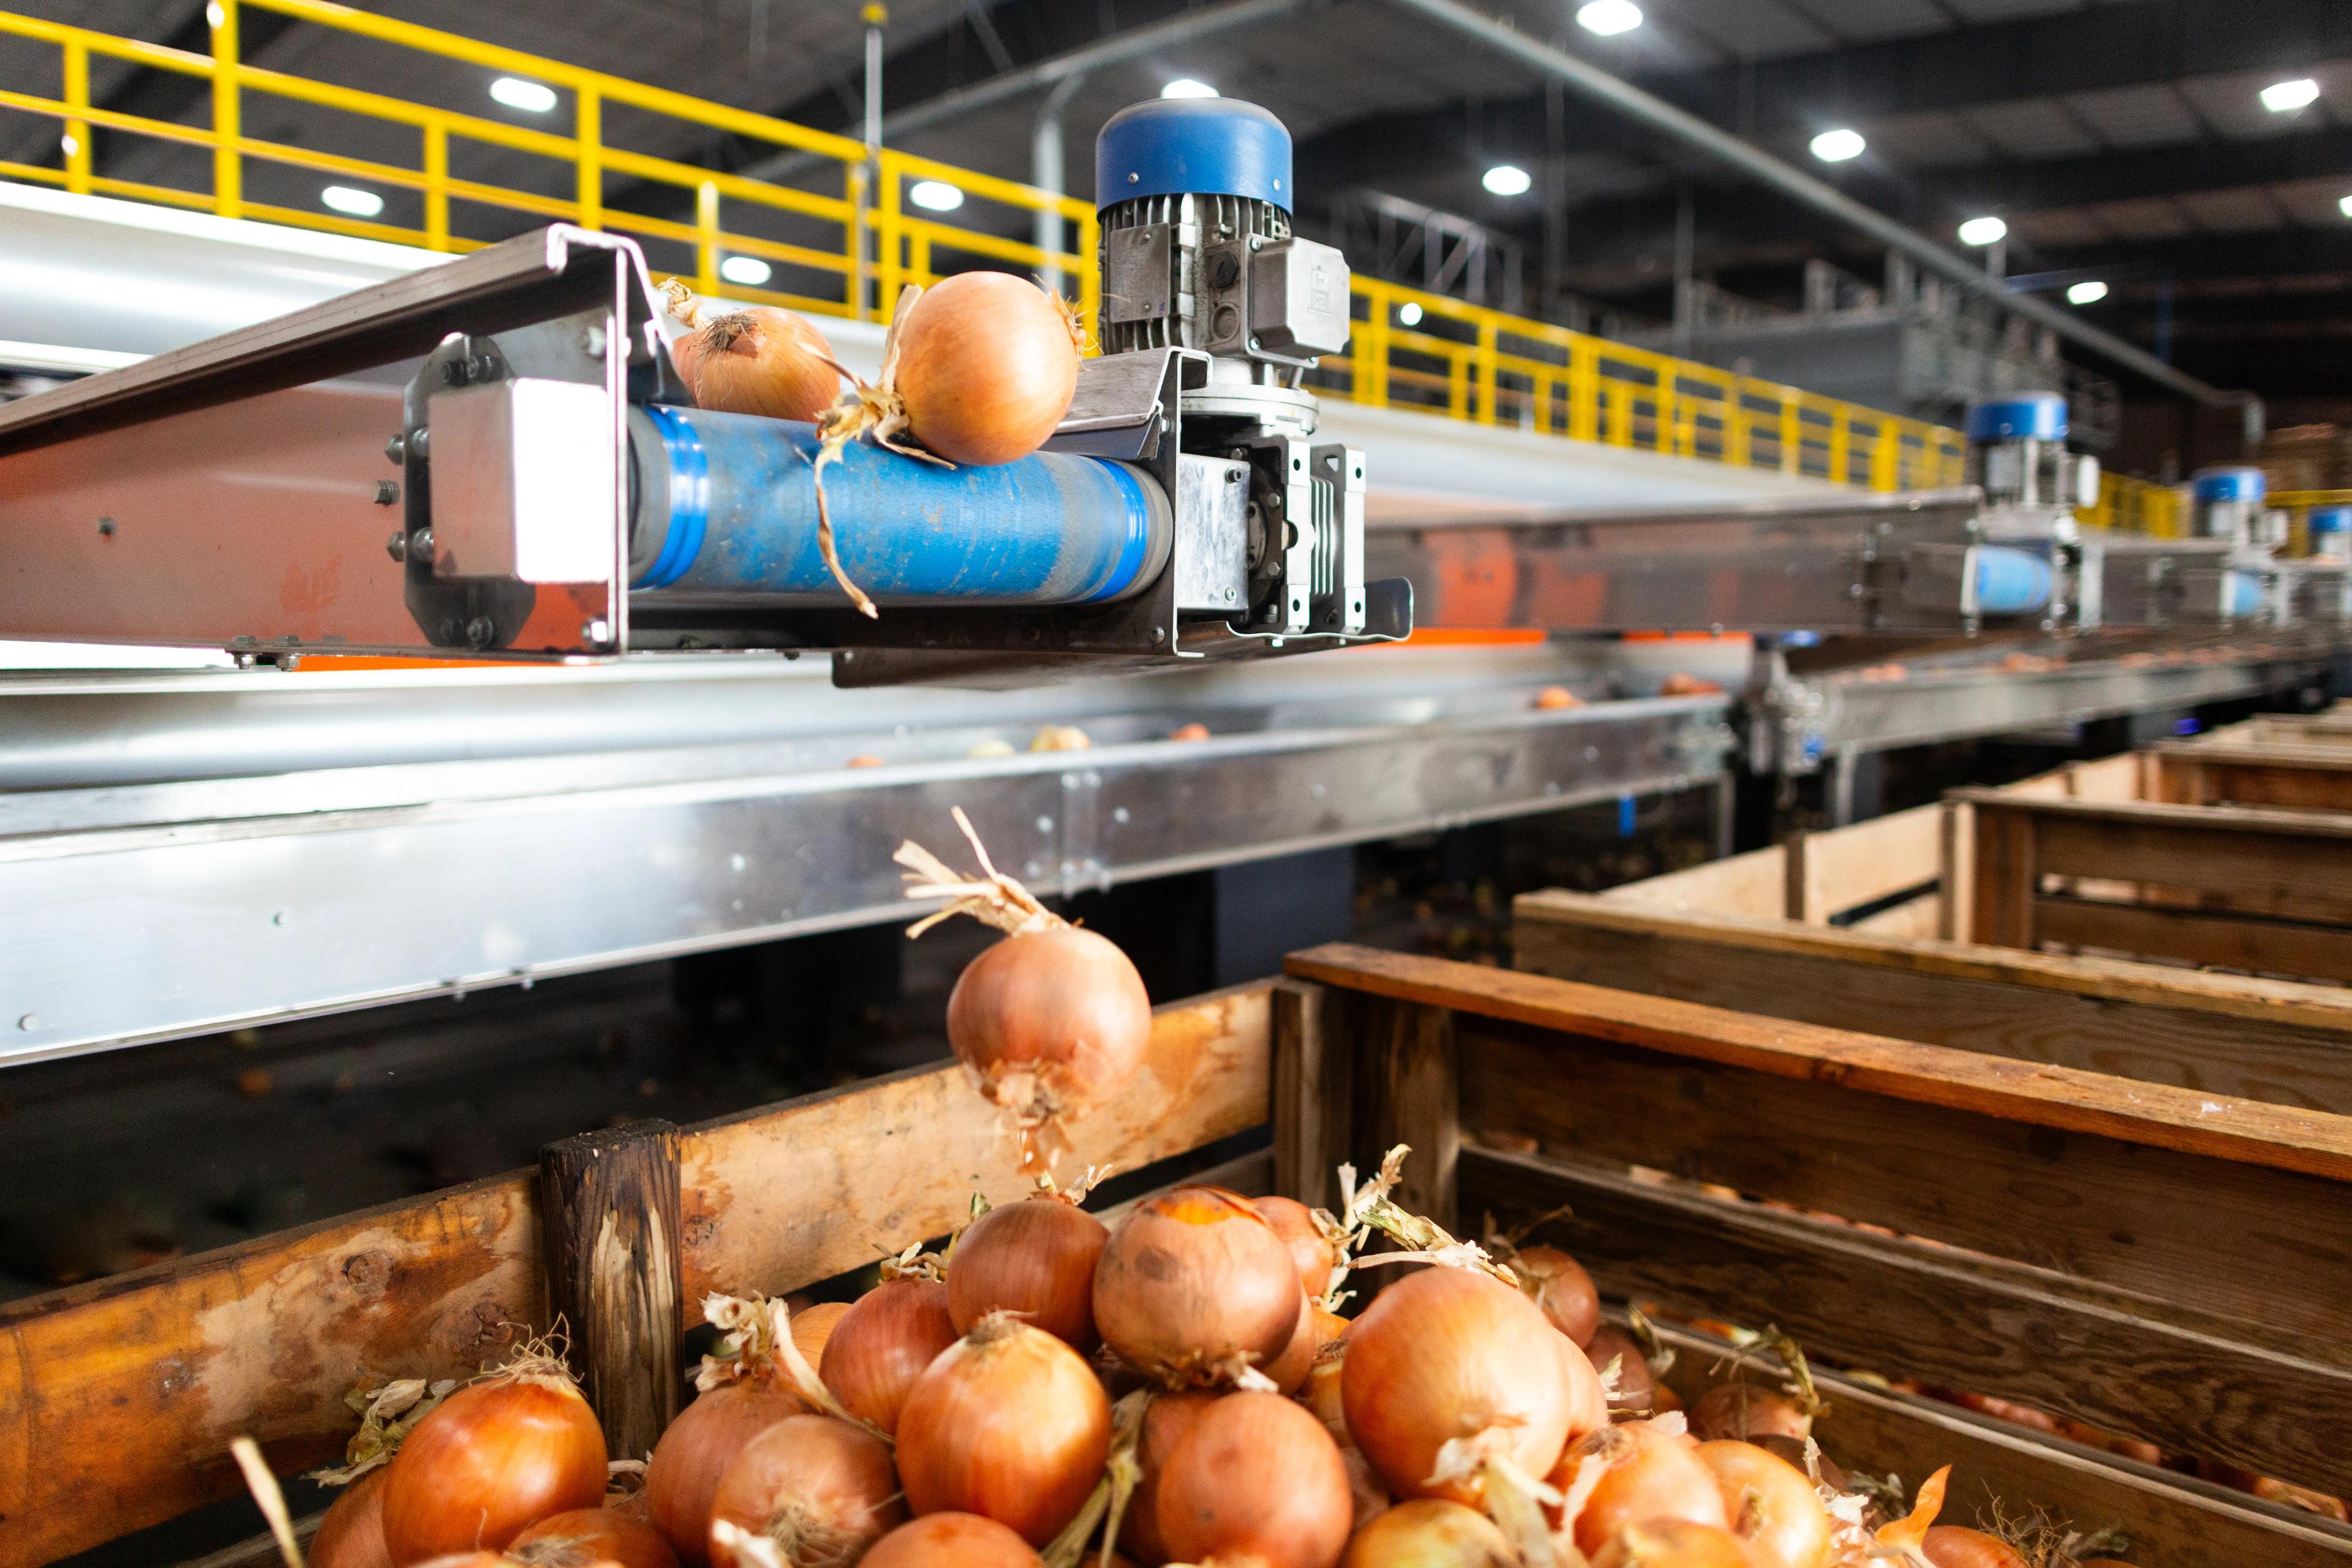
Nowoczesne sortowanie w przetwórstwie owoców i warzyw – od sortowania klasycznego po optyczne i jakość wewnętrzną
Od sortowania ręcznego, przez optyczne, po ocenę jakości wewnętrznej owoców i warzyw. Wyjaśniamy, jak nowoczesne sortowniki podnoszą powtarzalność jakości, ograniczają straty i reklamacje oraz jak dobrać technologię do skali i profilu produkcji.
Sortowanie owoców i warzyw nie jest nowością – od lat stanowi jeden z kluczowych etapów procesu technologicznego w zakładach przetwórczych i pakowalniach. Zmienia się jednak poziom precyzji, automatyzacji oraz możliwości technologicznych. Obecnie coraz większe znaczenie ma sortowanie optyczne oraz ocena jakości wewnętrznej produktu, które dynamicznie się rozwijają i wyznaczają nowy standard w branży.
Sortowanie – fundament jakości produktu
Celem sortowania zawsze było jedno: zapewnienie możliwie jednorodnej i powtarzalnej jakości surowca trafiającego do klienta.
Tradycyjne metody obejmowały:
- sortowanie ręczne,
- sortowanie mechaniczne według wielkości i wagi,
- podstawowe systemy wizyjne o ograniczonej dokładności.
Rozwiązania te nadal znajdują zastosowanie, jednak przy rosnących wymaganiach rynku coraz częściej okazują się niewystarczające.
Sortowanie optyczne – kolejny etap rozwoju technologii
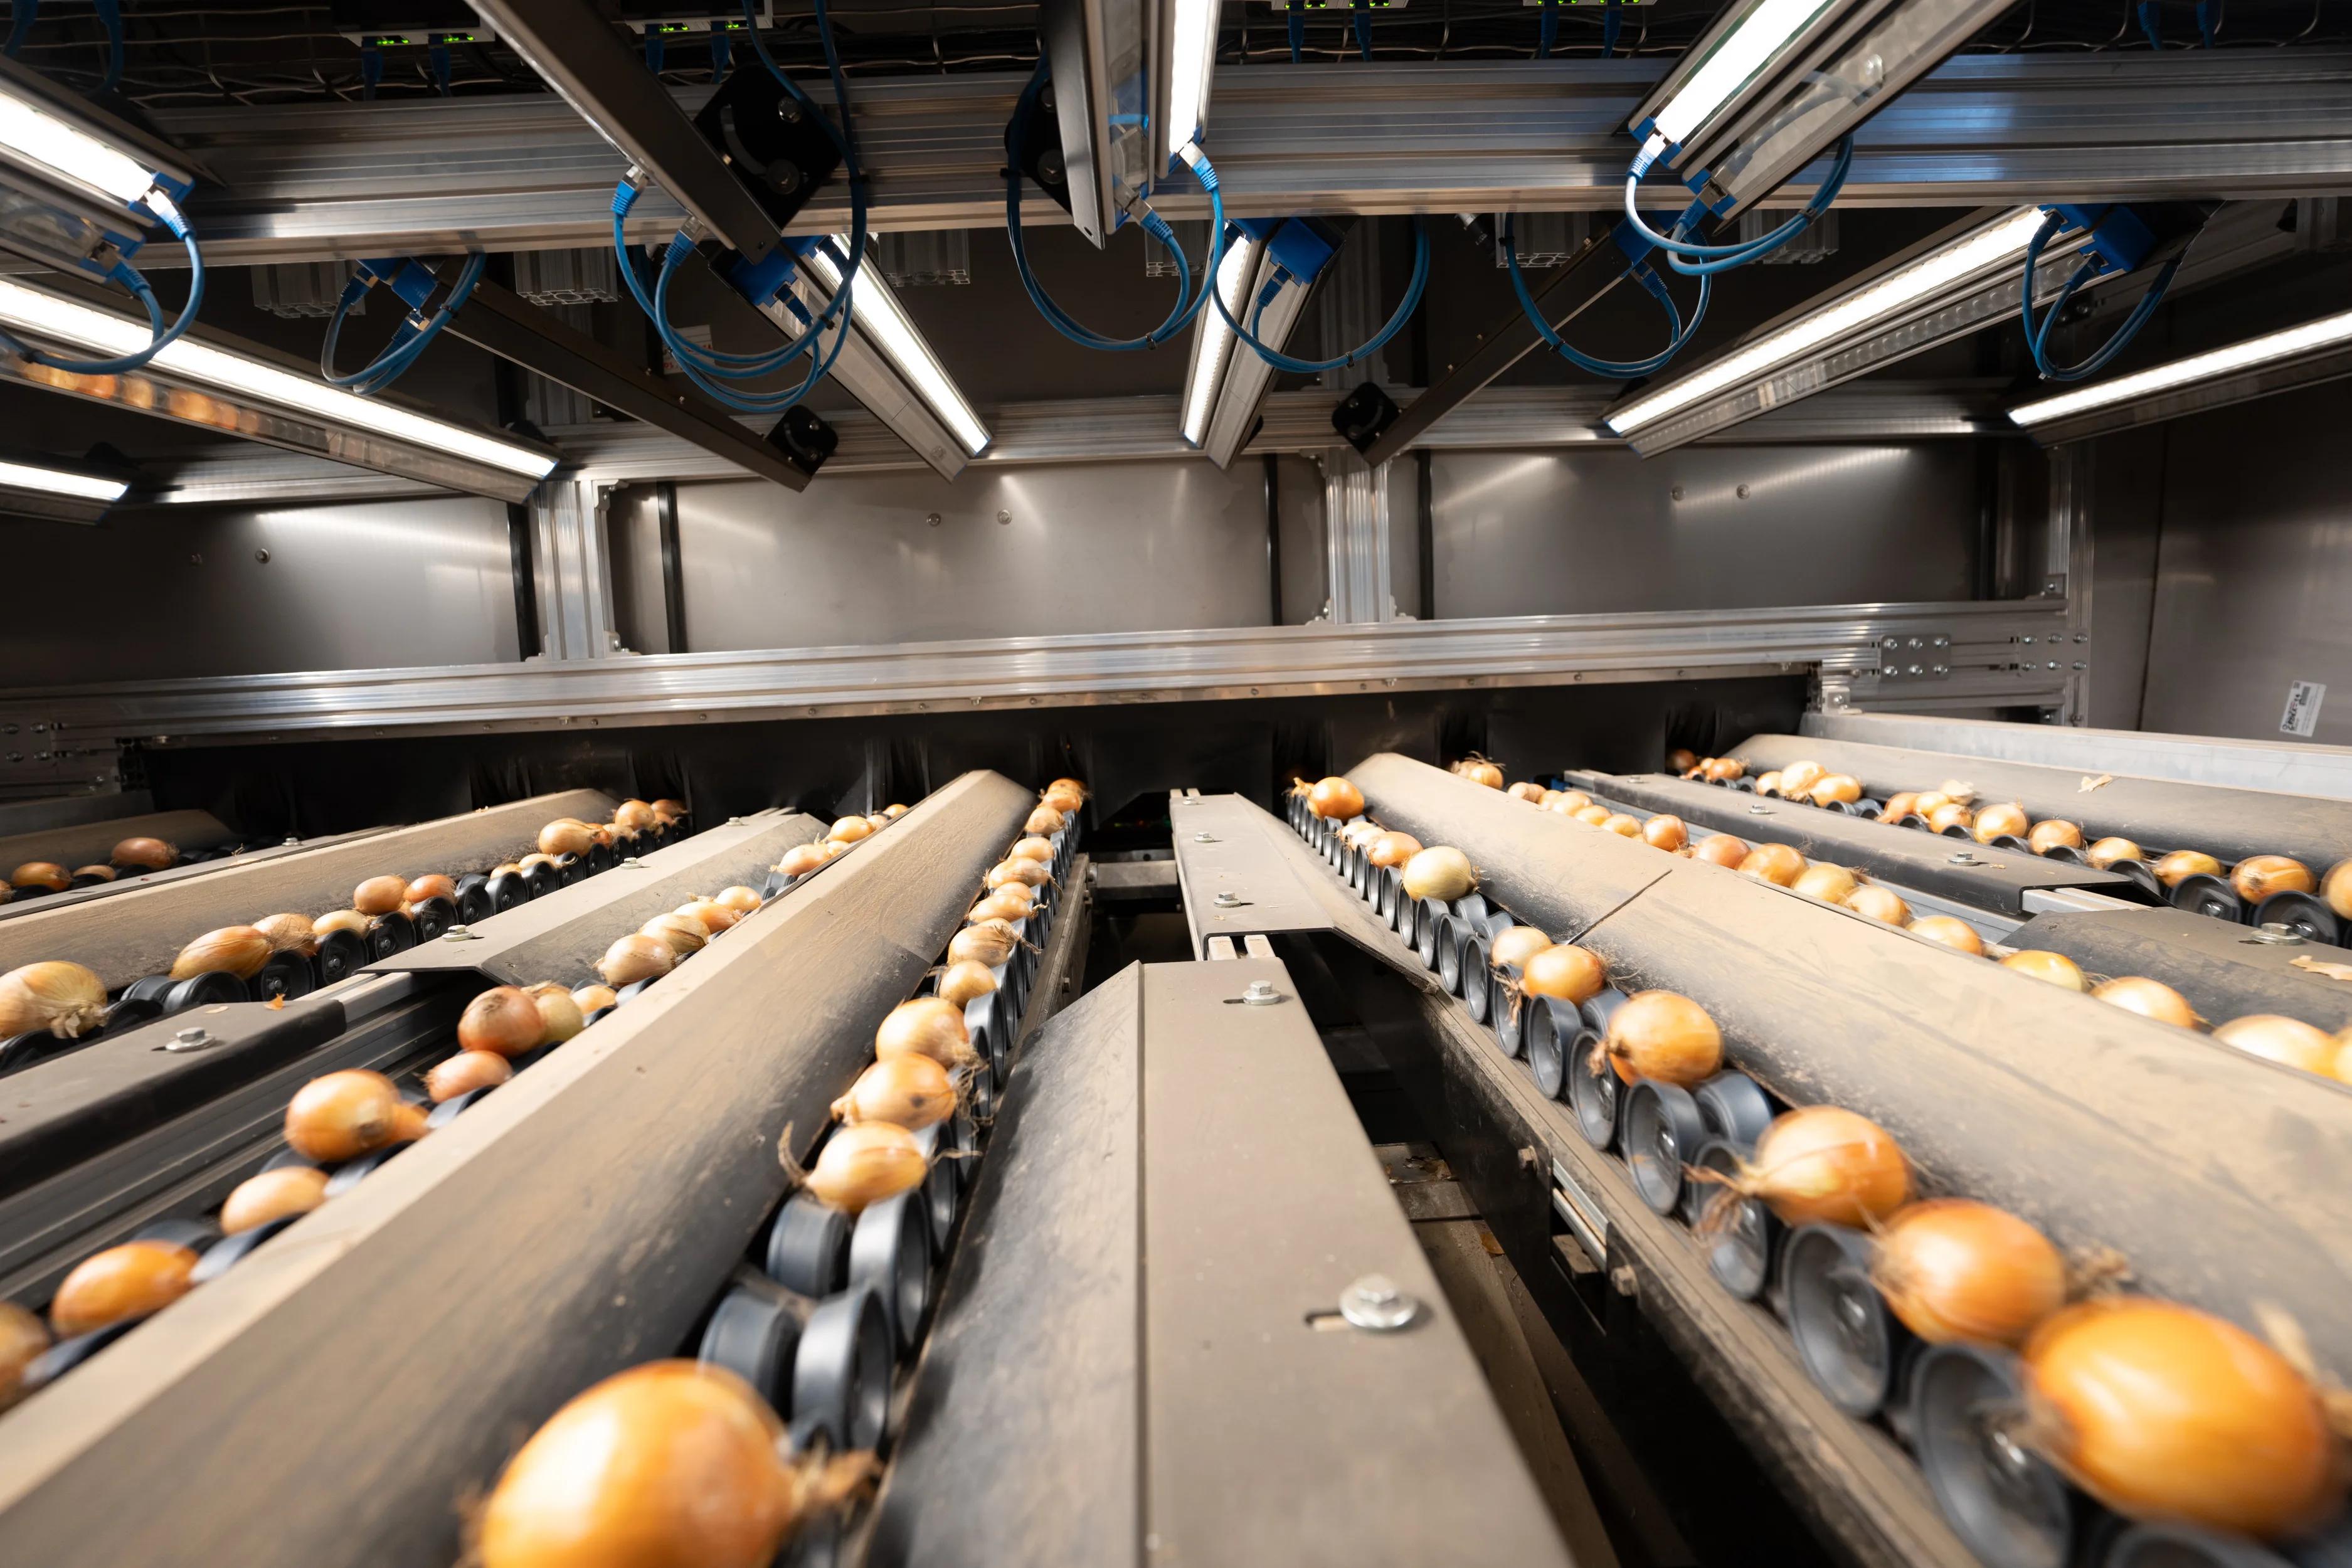
Nowoczesne sortowniki optyczne wykorzystują zaawansowane systemy wizyjne oraz analizę obrazu w czasie rzeczywistym. Kamery wysokiej rozdzielczości, precyzyjne oświetlenie i odpowiednio dobrane algorytmy pozwalają analizować każdy produkt z dużą dokładnością.
W praktyce umożliwia to sortowanie pod kątem:
- koloru i stopnia dojrzałości,
- uszkodzeń mechanicznych,
- przebarwień i defektów powierzchni,
- kształtu i deformacji,
- jednorodności partii towaru.
Efektem jest bardziej powtarzalna jakość produktu, mniejsza liczba reklamacji oraz lepsze dopasowanie do wymagań sieci handlowych i odbiorców eksportowych.
Sortowanie na jakość wewnętrzną – kierunek, który najszybciej się rozwija
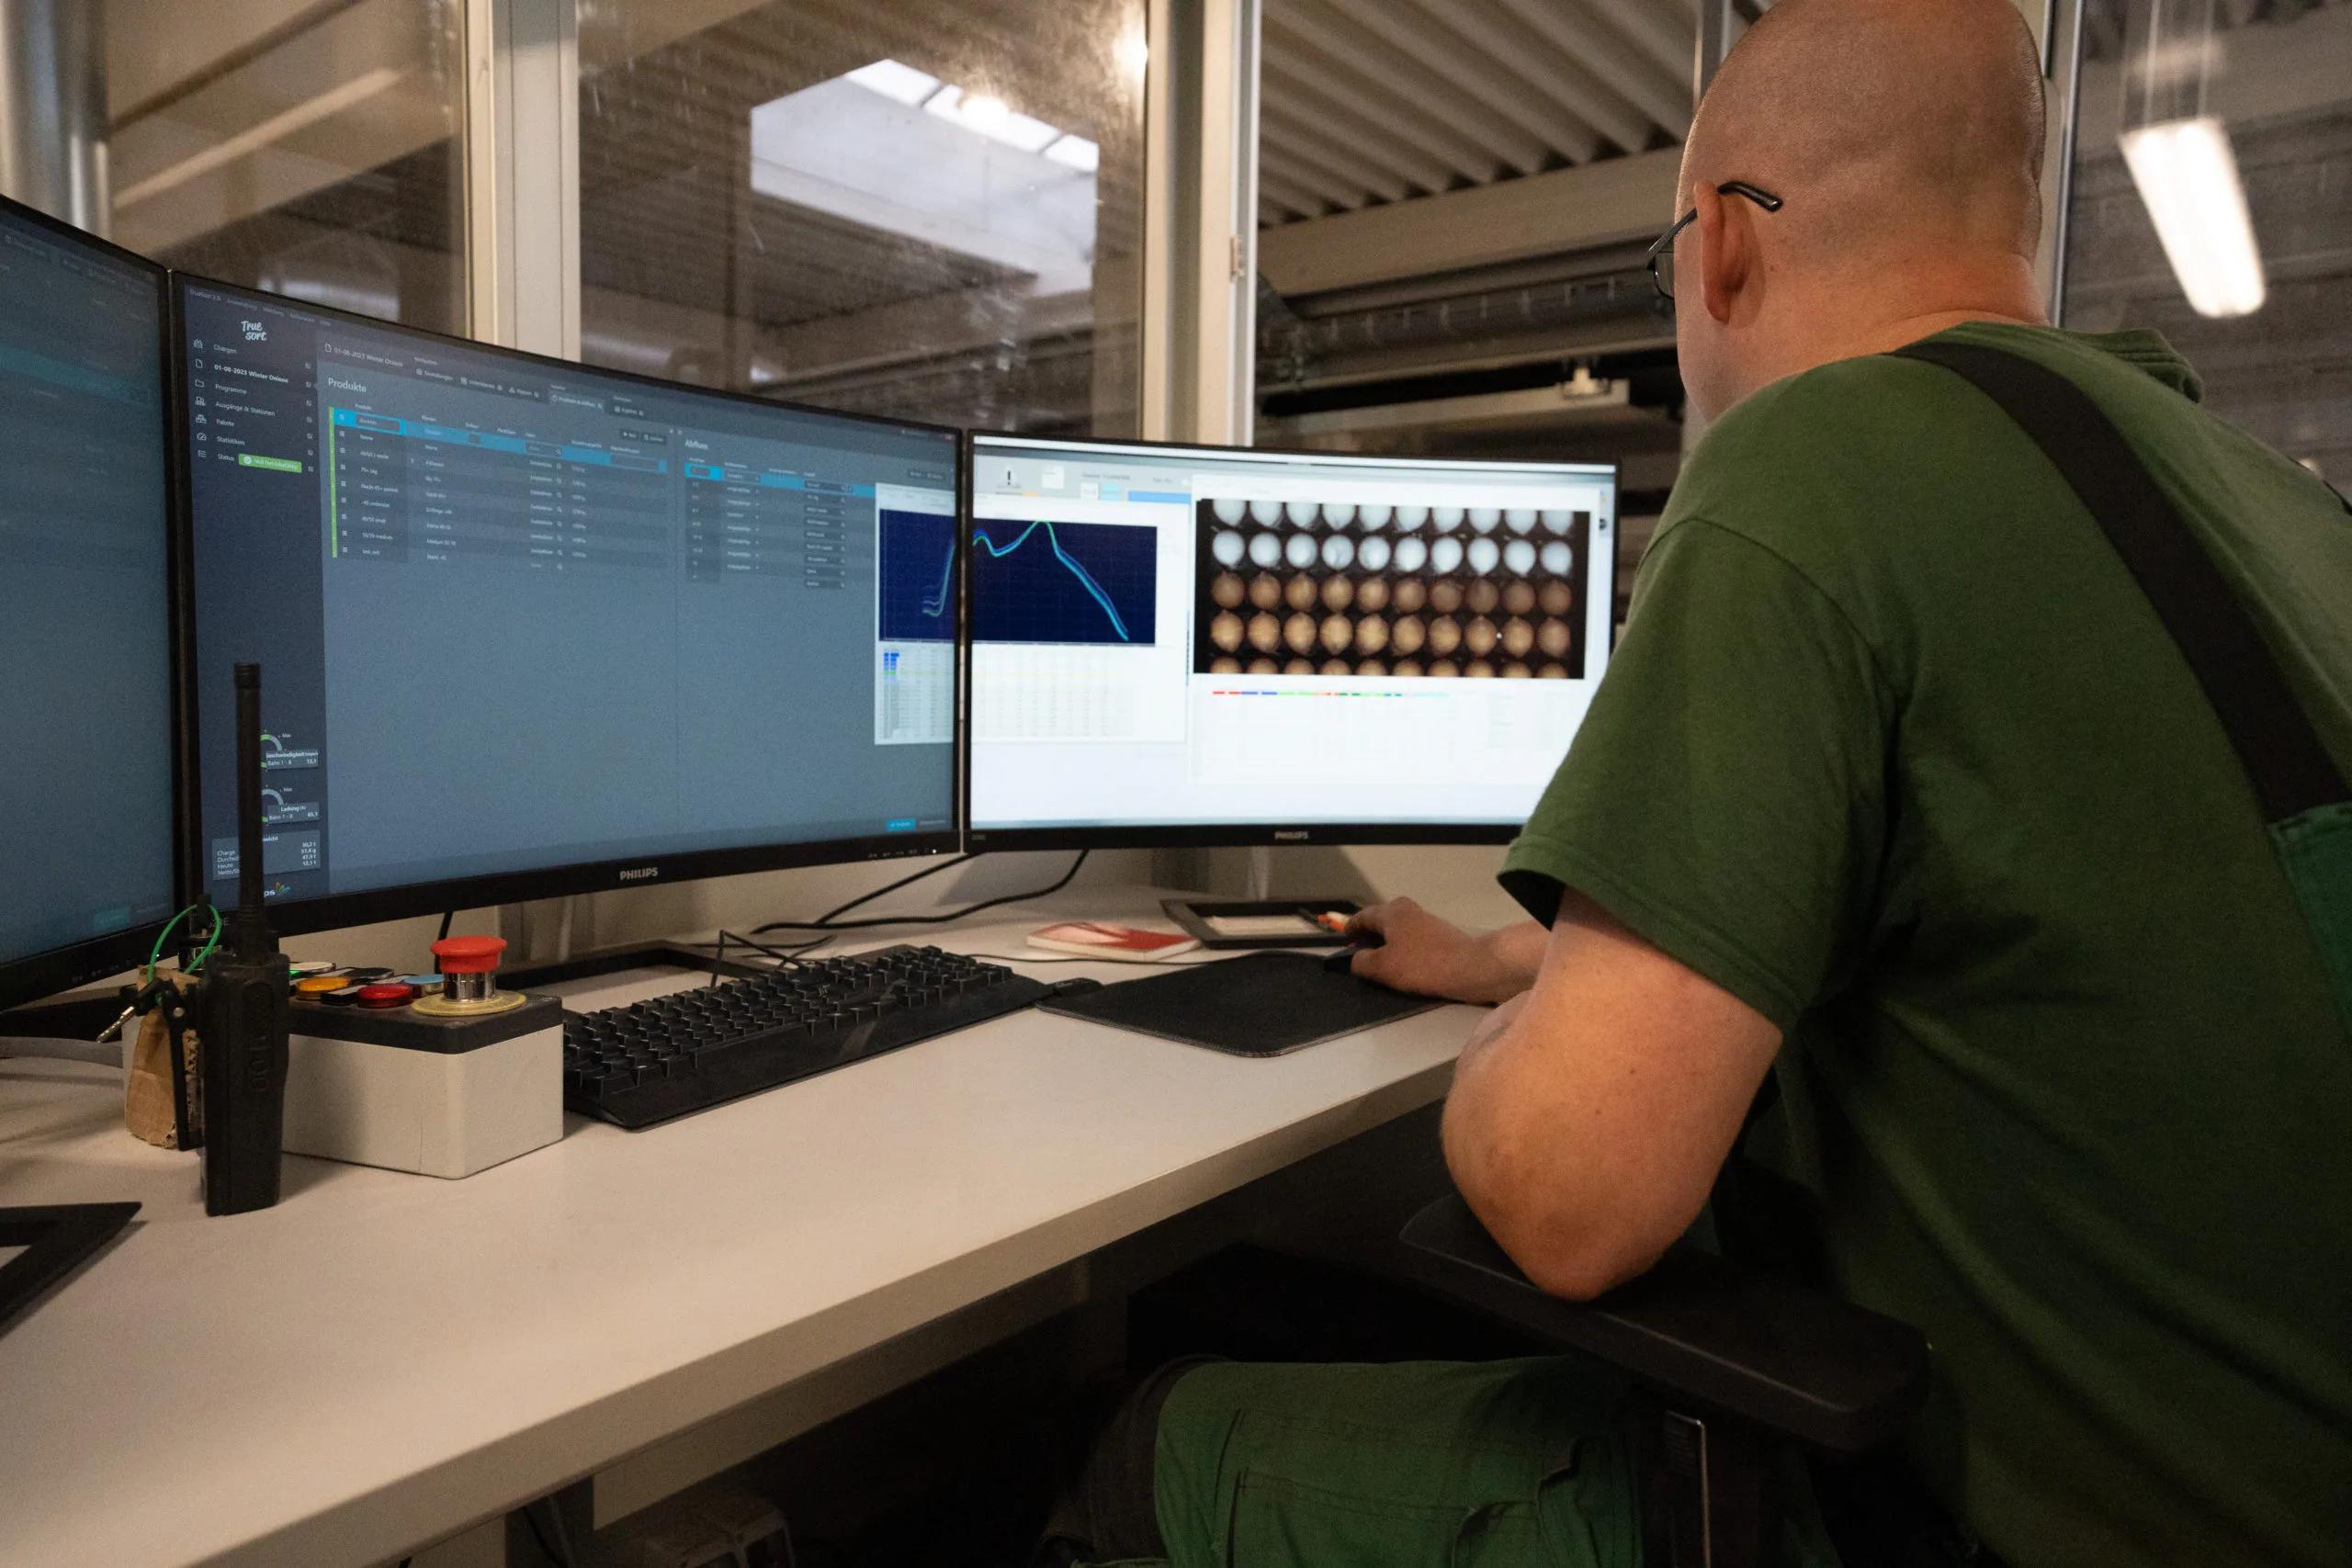
Najbardziej dynamicznie rozwijającym się obszarem jest obecnie sortowanie pod kątem jakości wewnętrznej produktu. Dzięki technologiom opartym m.in. o NIR (bliska podczerwień) oraz zaawansowanej analizie danych możliwa staje się ocena cech, których nie da się ocenić wzrokowo.
W zależności od rozwiązania technologicznego możliwe jest wykrywanie m.in.:
- uszkodzeń miąższu,
- pustych przestrzeni wewnątrz produktu,
- początkowych zmian gnilnych,
- nieprawidłowej struktury wewnętrznej.
To szczególnie istotne w przypadku produktów kierowanych do sieci handlowych, eksportu oraz segmentu premium, gdzie jakość wewnętrzna produktu ma kluczowe znaczenie.
Co zyskuje zakład dzięki nowoczesnemu sortowaniu?
Z punktu widzenia produkcji i ekonomii wdrożenie nowoczesnych systemów sortowania przekłada się na konkretne efekty:
- większą stabilność jakości partii towaru,
- ograniczenie strat surowca,
- zmniejszenie liczby reklamacji,
- lepsze dopasowanie do specyfikacji odbiorców,
- wzrost wydajności całej linii technologicznej.
Dla wielu zakładów nie jest to już element „innowacyjny”, ale konieczność wynikająca z oczekiwań rynku.
Dobór technologii ma kluczowe znaczenie
Nie każda linia produkcyjna wymaga od razu najbardziej zaawansowanych rozwiązań. Kluczowe jest dopasowanie technologii do:
- rodzaju produktu,
- skali produkcji,
- wymagań odbiorców,
- planów rozwoju zakładu.
Dlatego coraz większe znaczenie ma nie tylko samo urządzenie, ale również właściwe doradztwo technologiczne oraz przemyślany projekt całego procesu.